Après la coulée, chaque pièce métallique porte les traces sombres et rugueuses de la calamine. Cette croûte d’oxyde ternit l’aspect des fontes et complique les étapes de finition suivantes. Le grenaillage de nettoyage offre une réponse mécanique rapide pour retrouver un métal net et prêt à l’emploi.
Calamine de fonderie : une croûte tenace à connaître
Avant de traiter une couche indésirable, mieux vaut comprendre son origine et ses effets sur la pièce coulée.
Formation de la couche d’oxyde sous la chaleur
La calamine apparaît lorsque le métal en fusion entre en contact avec l’air pendant la coulée ou le refroidissement. L’oxygène réagit avec la surface chaude et forme une pellicule d’oxyde de fer, grise ou brun-rouge selon l’alliage. Cette réaction s’intensifie à mesure que la température grimpe, ce qui explique pourquoi les grosses pièces en fonte ou en acier en portent fréquemment de larges plaques. Plus le refroidissement traîne en longueur, plus la couche s’épaissit et devient difficile à retirer.
Conséquences visibles sur la pièce finie
Une pièce recouverte de calamine présente un grain irrégulier qui gêne le contrôle visuel des défauts. Cette croûte nuit aussi à l’adhérence des peintures, des soudures ou des revêtements appliqués par la suite. Sans décapage, un contrôle qualité mené sur une surface calaminée risque de laisser passer une fissure ou une porosité cachée sous l’oxyde.
Grenaillage de nettoyage : une méthode mécanique éprouvée
Face à cette croûte, le grenaillage s’impose comme une solution rapide, sans bain ni produit chimique agressif.
Principe de projection d’abrasif à haute vitesse
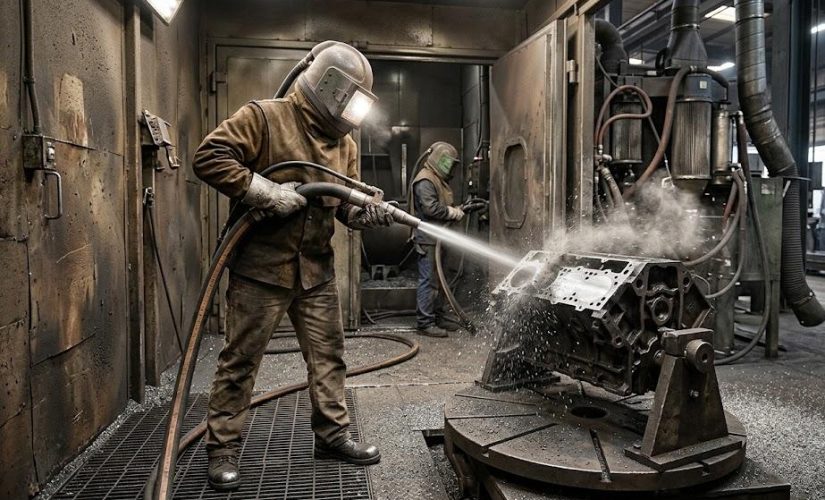
Le grenaillage consiste à projeter des billes ou des grains métalliques sur la pièce, à l’aide de turbines ou de buses sous pression d’air. L’impact répété de l’abrasif fait éclater la calamine et la décolle du métal sain en dessous. Bien réglée, cette technique préserve les cotes et l’état de surface d’origine, contrairement à un meulage trop appuyé qui creuse la matière.
Équipements adaptés à chaque volume de production
Les fonderies artisanales privilégient les cabines manuelles, où l’opérateur dirige lui-même la buse vers les zones encrassées. Les lignes industrielles, elles, misent plutôt sur des tunnels de grenaillage automatisés, capables de traiter des séries entières en continu. Certains ateliers combinent les deux formats pour traiter aussi bien les pièces uniques que les lots réguliers.
Avantages du grenaillage pour les fondeurs
Comparé aux méthodes chimiques ou manuelles, le grenaillage cumule plusieurs atouts concrets sur une chaîne de production :
- une élimination complète et homogène de la calamine, même dans les recoins difficiles d’accès ;
- un gain de temps notable par rapport au décapage chimique, qui demande des temps de trempage longs ;
- une préparation de surface qui favorise l’accroche des peintures et des revêtements appliqués ensuite ;
- un traitement sans solvant, plus respectueux des opérateurs et de l’environnement d’atelier.
Le tableau suivant compare brièvement le grenaillage aux autres méthodes de décapage courantes.
| Méthode | Principe | Résultat sur la calamine |
|---|---|---|
| Grenaillage | Projection mécanique d’abrasif | Décollement rapide et homogène |
| Décapage chimique | Bain d’acide ou de solution décapante | Efficace mais lent et polluant |
| Brossage manuel | Frottement à la brosse métallique | Résultat partiel, surface irrégulière |
Critères de choix pour un grenaillage réussi
Réussir cette étape suppose d’ajuster plusieurs paramètres à la nature de la pièce traitée.
Nature de l’abrasif utilisé
Le grenaillage peut faire appel à des billes d’acier, du corindon ou des grenailles d’origine minérale, selon la dureté du métal à traiter. Un abrasif trop dur risque de marquer une fonte fragile, tandis qu’un grain trop fin peine à décoller une calamine épaisse. Le fournisseur d’équipement guide généralement ce choix en fonction de l’alliage et de l’épaisseur de la croûte.
Configuration de la pièce à traiter
La géométrie compte tout autant que l’abrasif : une pièce creuse ou percée de cavités demande un angle de projection étudié pour atteindre chaque recoin. Les ateliers ajustent la vitesse de rotation des turbines et la distance de projection pour éviter tout point négligé sur la surface.
La calamine de fonderie ternit et fragilise la pièce, mais le grenaillage la fait disparaître efficacement. Cette méthode mécanique prépare le métal à recevoir peinture, soudure ou revêtement sans dommage. Sollicitez un spécialiste du traitement de surface pour adapter la méthode à vos pièces.